Прошлой осенью распределительный центр крупного ритейлера получил претензию на полмиллиона рублей из-за завала пяти паллет в кузове фуры. Экспертиза показала, что поставленная стретч-пленка имела фактическую толщину 21 мкм вместо заявленных в спецификации 23 мкм. Обычный замер толщины микрометром прямо на рампе спас бы партию от брака и защитил склад от крупных штрафов.
Строгий регламент входного контроля упаковочных материалов помогает распределительному центру отсекать скрытый дефект расходников до разгрузки и предотвращает разрушение грузов при перевозке. Инженеры Упаковываем.РФ во время аудитов регулярно фиксируют, как нехватка двух микрон в толщине пленки снижает удерживающее усилие обмотки на пятую часть. Схожая проблема возникает с гофротарой: влажный картон теряет расчетную прочность на сжатие и сминается под тяжестью верхних ярусов уже через пару дней хранения. Системная инструментальная проверка переводит диалог с поставщиком в плоскость точных цифр и защищает складской бюджет от непредвиденных списаний.
В этой статье вы узнаете, как внедрить пошаговый алгоритм входного контроля на складе, какими приборами проверять параметры стретч-пленки и гофрокоробов, а также как зафиксировать нормы качества упаковки в договоре поставки.
- Зачем распределительным центрам строгий регламент входного контроля упаковочных
- Пошаговый регламент входного контроля упаковочных партий на складе
- Ключевые физико-механические параметры проверки: что и чем измерять
- Синхронизация регламентов РЦ с поставщиком: стандарты качества Упаковываем.РФ
- Итоги: как инструментальная приемка защищает логистику от скрытых потерь
- Часто задаваемые вопросы
- Как правильно внедрить регламент входного контроля упаковочных материалов на складе?
- Какими приборами и в каких точках измеряют фактическую толщину стретч-пленки при приемке?
- Какая влажность гофрокартона считается допустимой и как она влияет на прочность коробов?
- Сколько образцов упаковочных материалов нужно отбирать из партии для проверки по ГОСТу?
- Что делать и какие документы оформлять, если партия упаковки не прошла входной контроль?
Зачем распределительным центрам строгий регламент входного контроля упаковочных
В этом разделе разобран механизм скрытых складских потерь из-за дефектов расходных материалов и показан экономический эффект отбраковки партий на рампе. Специалисты Упаковываем.РФ объясняют, как минимальные отклонения в параметрах пленки и картона приводят к порче грузов.
Инженеры Упаковываем.РФ регулярно проводят аудит упаковочных зон в распределительных центрах. Типичная ситуация: склад заказывает пленку толщиной 23 мкм, а получает 21 мкм. Разница в два микрона незаметна без микрометра, но снижает удерживающее усилие обмотки на пятую часть. При резком торможении фуры паллета теряет геометрию. Результат — завал груза и штрафы со стороны маркетплейсов за поврежденную поставку.
Похожая проблема возникает с гофрокоробами. Избыточная влажность картона при отгрузке с производства снижает его прочность на сжатие почти в два раза. Нижние ящики в штабеле сминаются под весом верхних рядов уже через пару дней хранения.
Статистика аудитов Упаковываем.РФ на действующих логистических объектах показывает масштаб таких скрытых издержек:
Внедренный регламент входного контроля упаковочных материалов полностью исключает попадание брака на Упаковочные столы. Когда распределительный центр фиксирует несоответствие толщины или влажности до приемки, поставщик меняет партию за собственный счет. Складской комплекс сокращает потери товара при перевозке и защищает бюджет от внеплановых расходов.
Входная проверка упаковочных партий предотвращает разрушение паллет при перевозке и защищает распределительный центр от прямых убытков и штрафов торговых площадок.
Пошаговый регламент входного контроля упаковочных партий на складе
В этом разделе разобран регламент входного контроля упаковочных партий на рампе распределительного центра, составленный специалистами Упаковываем.РФ. Рассмотрены правила отбора проб по нормативам, этапы тестирования расходников и порядок замены брака.
Проверка начинается с расчета выборки. Специалисты Упаковываем.РФ рекомендуют применять ГОСТ Р ИСО 2859-1-2007. Для партии гофротары от 1201 до 3200 штук достаточный объем выборки составляет 125 коробов. При поставке 500 рулонов стретч-пленки контролеры отбирают 8 рулонов. Изделия берут случайным образом с разных ярусов и из глубины паллет.
- Шаг 1: Визуальный осмотр
Проверка целостности упаковки паллет, заводской маркировки и соответствия этикеток спецификации. Контролер фиксирует отсутствие замятий гофрокартона, следов влаги и вмятин на торцах рулонов.
- Шаг 2: Отбор проб по ГОСТ
Извлечение расчетного числа единиц упаковки из разных точек поставки для формирования контрольного пула образцов.
- Шаг 3: Замеры геометрии
Измерение длины, ширины и высоты коробов, толщины стенок картона, а также ширины полотна пленки и внутреннего диаметра картонной втулки.
- Шаг 4: Инструментальный тест
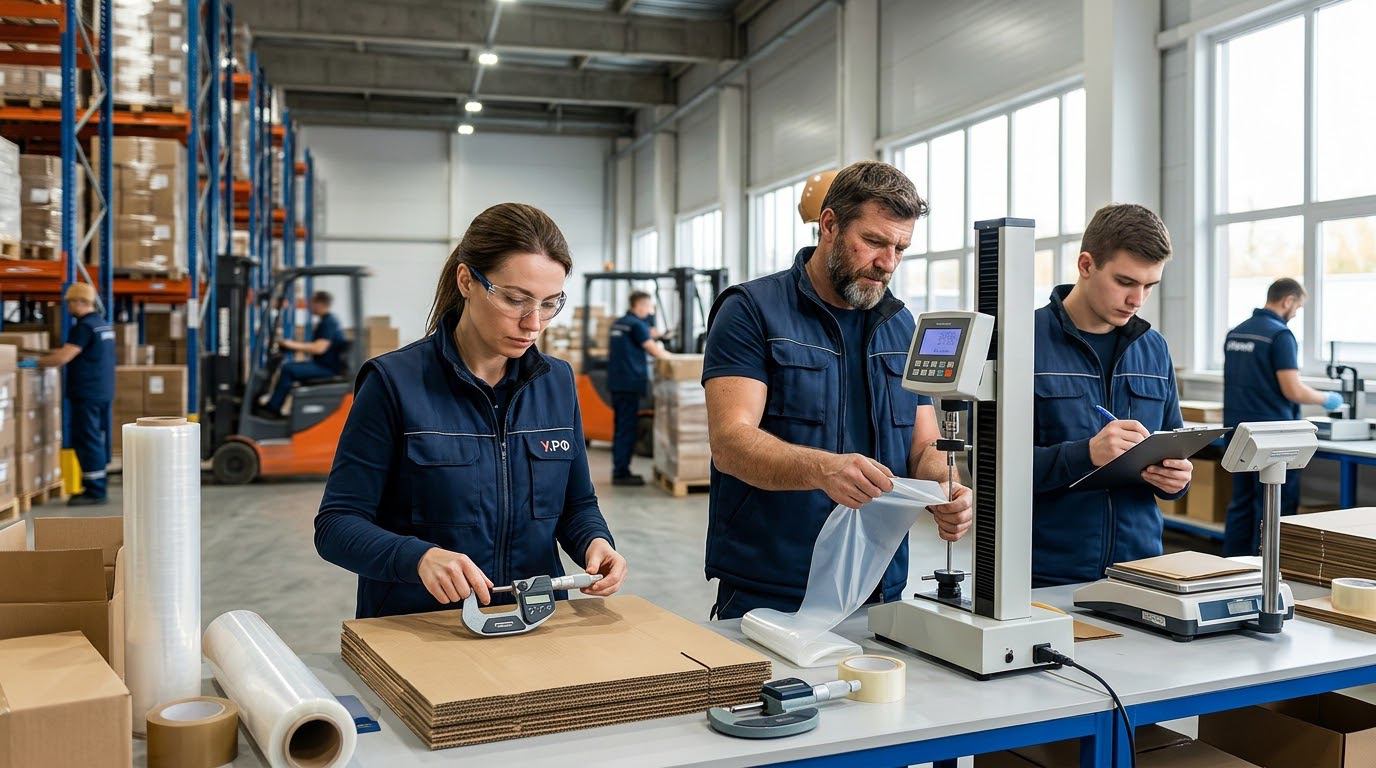
Взвешивание рулонов на калиброванных весах, замер толщины полотна пленки цифровым микрометром и проверка влажности картона игольчатым влагомером.
- Шаг 5: Контрольная намотка
Тестовая обмотка паллеты на паллетообмотчике с рабочим уровнем натяжения для проверки пленки на разрывы, либо сборка ящиков для оценки фиксации замков.
Если результаты замеров выходят за пределы допусков, сотрудник склада оформляет акт несоответствия формы ТОРГ-2 с приложением фотографий дефектов и показаний приборов. Вся партия изолируется в буферной зоне. Дополнительно результаты измерений заносятся в складскую учетную систему WMS с блокировкой артикула до разрешения рекламации. По регламенту поставок Упаковываем.РФ оперативно вывозит некондиционный материал и предоставляет полноценную замену в течение 24 часов, исключая простой складских линий.
Пятиэтапный алгоритм входной проверки с нормативным отбором проб позволяет отсечь дефектную упаковку на рампе и заменить партию без сбоев в работе распределительного центра.
Ключевые физико-механические параметры проверки: что и чем измерять
В этом разделе инженеры Упаковываем.РФ описывают методы инструментального контроля стрейч-пленки, гофротары и клейких лент непосредственно на рампе складского комплекса.
Проверка стрейч-пленки начинается с замера фактической толщины полотна. Контролер измеряет микронность калиброванным цифровым микрометром минимум в пяти точках по ширине рулона с шагом 100 мм. Чистый вес материала определяют взвешиванием на платформенных весах с вычетом массы картонной втулки, указанной в паспорте партии. Коэффициент престрейча инженеры Упаковываем.РФ проверяют тестом на растяжение: на исходное полотно наносят две контрольные метки с базовым расстоянием 100 мм, после чего фиксируют дистанцию между ними на паллетообмотчике при заданном натяжении.
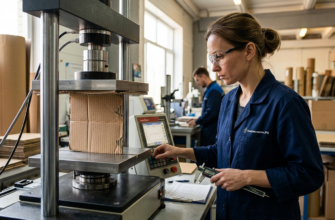
Тестирование гофрокартона включает контроль влажности и торцевого сжатия. Влажность измеряют игольчатым влагомером, погружая электроды в гофрированный слой: нормативный диапазон составляет 8-12%. Картон с влажностью выше 14% теряет несущую способность при штабелировании, а сырье с влажностью ниже 6% трескается по линиям биговки при сборке короба. Устойчивость стенок тары оценивают испытанием на торцевое сжатие (ECT): контрольный образец размером 50х50 мм сжимают на портативном прессе перпендикулярно направлению гофров до момента деформации.
„Грамотный регламент входного контроля упаковочных материалов переводит приемку из субъективной оценки в точные цифры: три базовых прибора на рампе снимают все споры с поставщиком еще до разгрузки фуры.“
— Алексей Воронов, главный технолог Упаковываем.РФ
Экспресс-оценка клейких лент требует обязательной проверки адгезии в температурных условиях склада. Ленты с акриловым клеевым слоем теряют липкость при низких температурах, поэтому тестовый отрезок скотча наносят на рабочий гофрокартон с помощью стандартного прикаточного ролика весом 2 кг. Образцы выдерживают в неотапливаемой зоне или морозильной камере при температуре до -20°C, а также в сухой теплой зоне до +35°C, после чего проверяют когезионный разрыв и прочность фиксации клапанов ящика. Дополнительно измеряется толщина клеевого слоя микрометром: для надежной фиксации тяжелых четырехклапанных коробов толщина полипропиленовой основы со слоем клея должна составлять не менее 45-50 мкм.
Точные замеры толщины микрометром, влажности влагомером и температурной стойкости клея позволяют объективно подтвердить соответствие партии упаковочных материалов на рампе.

Синхронизация регламентов РЦ с поставщиком: стандарты качества Упаковываем.РФ
В этом разделе специалисты Упаковываем.РФ показывают, как перенести требования входного контроля в договорные обязательства, защитить распределительный центр от брака и оптимизировать работу автоматизированных упаковочных зон.
Упаковываем.РФ исключает риск несоответствия материалов до момента отправки транспорта заказчику. Каждая отгрузка снабжается паспортом качества партии с точными замерами толщины пленки и влажности гофротары. До начала регулярных поставок технологи Упаковываем.РФ согласовывают с клиентом технические условия (ТУ) и утверждают контрольные образцы. Эти эталоны хранятся на складе заказчика и на производственной площадке поставщика, что снимает разногласия при сверке поступившей партии.
Четкий регламент входного контроля упаковочных материалов действует эффективно при фиксации измеримых критериев в договоре поставки. Упаковываем.РФ прописывает в спецификациях пределы допустимых отклонений: например, разброс по толщине стретч-пленки в пределах ±1 мкм, вес картонной шпули с точностью до 10 граммов, нормативную влажность гофрокоробов от 8% до 12%. Закрепление допусков защищает логистику распределительного центра от сбоев и споров при разгрузке.
Закреплены ли в ваших договорах с поставщиками точные диапазоны допустимых отклонений по упаковке?
Поделитесь ответом в комментариях!
Для распределительных центров с автоматическими упаковочными линиями инженеры Упаковываем.РФ проводят выездной технический аудит. Эксперты компании проверяют калибровку оборудования, настраивают степень предварительного растяжения стретч-пленки под форму паллет и устраняют причины обрывов. Корректный подбор рецептуры сырья и регулировка оборудования снижают расход упаковочных материалов до 20% при сохранении устойчивости грузовых единиц.
Согласование ТУ, фиксация жестких допусков в договоре и аудит оборудования силами Упаковываем.РФ защищают распределительный центр от скрытого брака и снижают затраты на расходные материалы.
Итоги: как инструментальная приемка защищает логистику от скрытых потерь
Главные выводы:
- Инструментальная проверка стретч-пленки цифровым микрометром и замер влажности гофрокартона влагомером отсекают скрытый брак до передачи расходных материалов в рабочие зоны.
- Отбор проб по ГОСТ Р ИСО 2859-1-2007 и фиксация дефектов в акте ТОРГ-2 исключают приемку некондиционной тары и защищают распределительный центр от претензий торговых сетей.
- Внесение точных допусков по толщине полотна и массе втулки в спецификацию гарантирует замену бракованной партии силами Упаковываем.РФ в течение 24 часов.
- Технический аудит паллетообмотчиков инженерами Упаковываем.РФ стабилизирует натяжение пленки и снижает расход сырья до 20%.
Входной контроль упаковочных партий на рампе переводит приемку поставок в плоскость точных технических расчетов. Складской комплекс устраняет риск деформации паллет при доставке и защищает бюджет от непредвиденных списаний. Инженеры Упаковываем.РФ помогают разработать технические условия и настроить упаковочные линии под конкретные типы грузов.
Регламент входного контроля упаковочных материалов для распределительных центров представляет собой стандартизированную процедуру инструментальной проверки толщины полотна и влажности гофротары по нормативной выборке до подписания приемочных документов.
Сверьте допуски в действующих договорах поставки с фактическими параметрами расходников прямо сейчас и оставьте заявку на аудит упаковочных процессов в Упаковываем.РФ. Поделитесь вашим опытом в комментариях: какие приборы для проверки тары вы используете на своем складе?
Хотите разобраться глубже? Узнайте больше о продукте и решениях на Упаковываем.РФ.
Часто задаваемые вопросы
Как правильно внедрить регламент входного контроля упаковочных материалов на складе?
Чтобы внедрить регламент входного контроля упаковочных материалов, необходимо утвердить пятиэтапный алгоритм приемки, от визуального осмотра до инструментальных замеров и контрольной обмотки. В договоре поставки следует закрепить технические условия с жесткими диапазонами допустимых отклонений по толщине, массе и влажности. Также требуется утвердить эталонные образцы, которые будут храниться на складе заказчика и на производстве поставщика.
Какими приборами и в каких точках измеряют фактическую толщину стретч-пленки при приемке?
Фактическую толщину полотна стретч-пленки проверяют с помощью калиброванного цифрового микрометра прямо на рампе. Замеры микронности выполняют минимум в пяти точках по ширине рулона с шагом 100 мм.
Какая влажность гофрокартона считается допустимой и как она влияет на прочность коробов?
Нормативный диапазон влажности гофрокартона составляет от 8% до 12%. Повышение влажности свыше 14% снижает прочность тары на сжатие почти в два раза, из-за чего нижние ящики сминаются при штабелировании. Если показатель опускается ниже 6%, картон теряет эластичность и растрескивается по линиям биговки при сборке.
Сколько образцов упаковочных материалов нужно отбирать из партии для проверки по ГОСТу?
Согласно стандарту ГОСТ Р ИСО 2859-1-2007, для партии гофротары численностью от 1201 до 3200 штук контрольная выборка составляет 125 коробов. При приемке партии из 500 рулонов стретч-пленки на проверку берут 8 рулонов. Образцы извлекают случайным образом с разных ярусов и из глубины паллет.
Что делать и какие документы оформлять, если партия упаковки не прошла входной контроль?
Сотрудник склада составляет акт о несоответствии формы ТОРГ-2 с приложением фотографий брака и замеров приборов. Партию изолируют в буферной зоне, а артикул блокируют в складской системе WMS до разрешения спора. Поставщик забирает некондиционный товар и предоставляет замену в течение 24 часов.